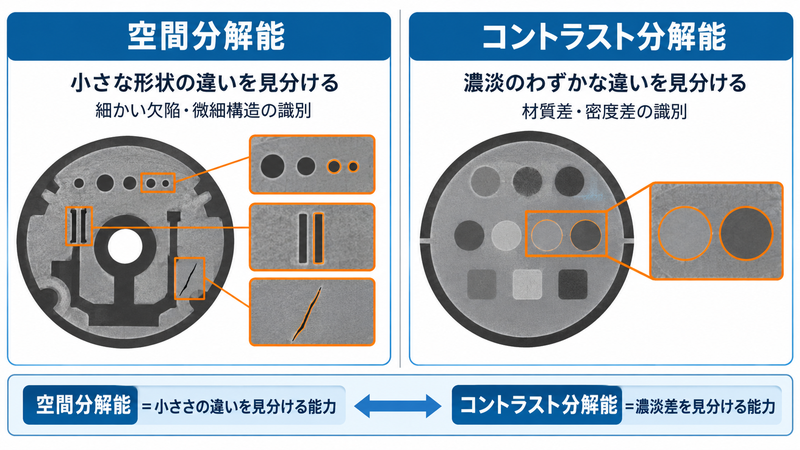
産業用CTの「空間分解能」と「コントラスト分解能」の違いを解説
産業用CTの導入を検討する際、カタログで目にする「空間分解能」と「コントラスト分解能」は、どちらも画像の見え方を確認するうえで重要な指標です。ただし、この2つは同じ性能を示すものではなく、どちらか一方の数値だけで、実際のワークがどこまで見えるかを判断することはできません。ここでは、それぞれの違いと、装置を比較する際に実際のワークで確認したいポイントを解説します。
産業用CTにおける2つの「分解能」とは?
産業用CTの画像を確認する際には、「どれだけ細かな構造を分けて見られるか」と「どれだけわずかな濃淡の違いを見分けられるか」という異なる観点があります。それぞれに関係するのが、空間分解能とコントラスト分解能です。
空間分解能:近接する微細構造をどこまで分けて見られるか
空間分解能とは、画像上で近接する2つの構造を別々のものとして識別できる能力を示します。空間分解能が高いほど、微細なクラックや隙間、細かな形状などを分離して確認しやすくなります。
ただし、実際の空間分解能は1つのスペックだけで決まるものではありません。X線源の焦点サイズや検出器、幾何学倍率、撮影時の位置関係、装置の安定性など、複数の要素が画像の見え方に関係します。
コントラスト分解能:わずかな濃淡の違いをどこまで見分けられるか
コントラスト分解能とは、対象とその周囲で生じるX線の通りにくさのわずかな違いを、画像上の濃淡差として識別する能力を示します。対象と周囲の差が小さい場合には、形状の細かさだけでなく、その差を画像上で見分けられるかどうかも重要になります。
また、わずかな濃淡差の見え方は画像ノイズの影響も受けます。管電圧や管電流などの撮影条件、検出器、画像再構成の条件なども含めて確認する必要があります。
「空間分解能」と「コントラスト分解能」の比較
空間分解能とコントラスト分解能は、どちらか一方だけを見ればよいものではありません。「どのくらい小さな構造を見たいのか」と「対象と周囲にどのくらい濃淡差が生じるのか」という異なる観点から確認することが大切です。
|
空間分解能 |
コントラスト分解能 |
| 確認する性能 |
近接する微細な構造を分離して識別する能力 |
わずかな濃淡差を画像上で識別する能力 |
| 実際のワークで確認すること |
見たいクラックや隙間、境界などを分けて確認できるか |
対象と周囲の濃淡差が小さい場合でも、ノイズに埋もれず識別できるか |
| 画像に関係する主な要素 |
焦点サイズ、検出器、幾何学倍率、撮影時の位置関係、装置の安定性など |
管電圧・管電流などの撮影条件、画像ノイズ、検出器、再構成条件など |
検査では「材質」だけでなく「何を見たいか」で分解能を確認する
空間分解能とコントラスト分解能は、金属や樹脂といったワークの材質だけで単純にどちらか一方へ分類できるものではありません。同じワークでも、確認したい構造の大きさや周囲との濃淡差によって、確認すべき画像性能は変わります。
微細なクラックや隙間、境界を確認したい場合
細かなクラックや隙間、近接する構造を分離して確認したい場合は、空間分解能が重要な確認項目になります。ただし、カタログ上の分解能の数値だけで、目的とする欠陥が見えるかどうかを判断することはできません。見たい構造の大きさと、実際の撮影条件でその構造を識別できるかを合わせて確認する必要があります。
対象と周囲の濃淡差が小さい場合
対象と周囲でX線の通りにくさの差が小さい場合は、コントラスト分解能や画像ノイズの影響も重要になります。微細な構造であっても、周囲との濃淡差が十分に得られなければ識別しにくくなるため、構造の大きさと濃淡差の両方を見ることが大切です。
高精度撮影を検討する際に実際のワークで確認したい5つのポイント
産業用CTを比較する際は、カタログに掲載されている分解能の数値だけを見るのではなく、実際に撮影したいワークと検査目的に照らして確認する必要があります。特に、次の項目を整理しておくと装置を比較する際の判断材料になります。
| 確認項目 |
確認する内容 |
| 見たい構造・欠陥の大きさ |
クラック、隙間、境界など、確認したい対象がどの程度の大きさなのかを整理します。 |
| 対象と周囲の濃淡差 |
見たい部分とその周囲で濃淡差が得られやすいか、差の小さい条件にならないかを確認します。 |
| ワークの大きさと観察範囲 |
ワーク全体のサイズと、細かく確認したい範囲を整理します。ワークサイズや撮影範囲は、得られる倍率や分解能にも関係します。 |
| 実際の撮影条件 |
管電圧・管電流、焦点サイズ、倍率、検出器など、目的のワークを撮影する際の条件を確認します。 |
| 実ワークでの見え方 |
スペック値だけではなく、可能であれば実際のワークや同等のサンプルを撮影し、確認したい構造を識別できるかを確かめます。 |
高精度な撮影を目的として装置を比較する場合は、こうした条件を整理したうえで、焦点サイズや倍率、検出器なども含めて確認することが重要です。細かい検査・高精度な検査に対応する産業用CTを比較したい方は、以下のページも参考にしてください。
SUMMARYまとめ
2つの分解能を単一スペックで判断せず
実際のワークで確認しよう
産業用CTの「空間分解能」は近接する微細な構造を分けて見るための性能、「コントラスト分解能」はわずかな濃淡差を画像上で見分けるための性能です。
実際に確認できる構造は、どちらか一方の数値だけでは決まりません。見たい構造の大きさ、周囲との濃淡差、ワークサイズ、撮影条件などを整理し、実際のワークで目的の構造を識別できるかを確認しながら装置を比較することが大切です。
当メディアでは産業用CTを取り扱うメーカーを調査し、一覧で紹介しています。製品のスペック比較や導入の検討材料として、こちらも合わせてご確認ください。
✓ 導入未定でも大歓迎です。
まずはどんなメーカーがあるかお確かめください。