産業用CTの倍率とは?幾何学拡大の計算と選び方
産業用CTのカタログでは、「倍率」や「幾何学倍率」といった数値が掲載されることがあります。幾何学倍率は、X線源・ワーク・検出器の位置関係によって決まり、ワークをX線源へ近づけるほど投影像を大きくすることができます。ただし、倍率が高いという理由だけで、実際の空間分解能もそのまま高くなるわけではありません。ここでは、幾何学拡大の仕組みと計算方法、焦点サイズや視野との関係、実際のワークで確認したいポイントを解説します。
産業用CTの「幾何学拡大」とは?
産業用CTでは、X線源から放射状に広がるX線をワークへ照射し、透過したX線を検出器で取得します。このとき、ワークをX線源と検出器の間に配置すると、検出器にはワークより大きな投影像が形成されます。
レンズによって拡大する光学顕微鏡とは異なり、一般的なコーンビーム方式の産業用CTでは、X線源・ワーク・検出器の位置関係を利用して像を拡大します。これを幾何学拡大と呼びます。
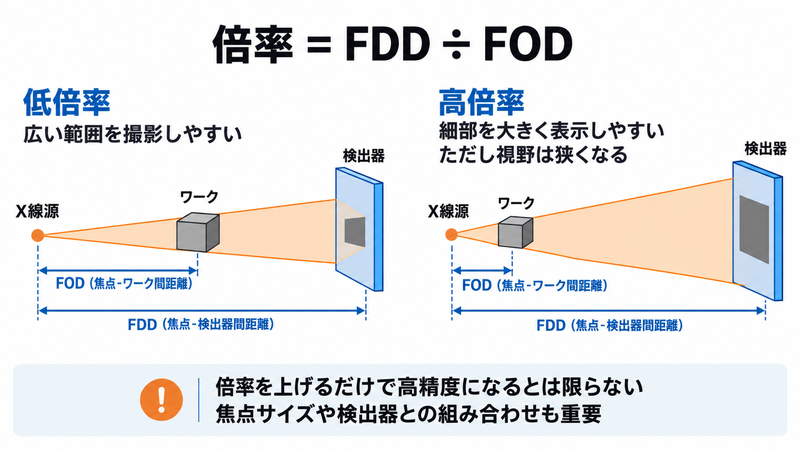
ワークをX線源へ近づけるほど倍率は高くなる
幾何学拡大は、影絵と似た考え方で理解できます。光源に物体を近づけるほどスクリーン上の影が大きくなるように、産業用CTでもワークをX線源へ近づけることで、検出器上に投影される像を大きくできます。
ただし、ワークの大きさや形状によってX線源へ近づけられる距離には制約があります。そのため、カタログ上の倍率だけではなく、実際のワークを配置した状態でどの程度の倍率を確保できるかを確認することが重要です。
幾何学倍率を決めるFODとFDD
幾何学倍率を確認する際には、X線源・ワーク・検出器の間にある2つの距離を使用します。
- FOD(Focus to Object Distance):X線焦点からワークまでの距離
- FDD(Focus to Detector Distance):X線焦点から検出器までの距離
幾何学倍率の計算式は「FDD÷FOD」
幾何学倍率は、FDD ÷ FODで求められます。
例えばFDDが一定の場合、FODを短くしてワークをX線源へ近づけるほど倍率は高くなります。反対に、FODが長くなるほど倍率は低くなります。装置によってFODやFDDの調整範囲は異なるため、実際に設定できる倍率も装置構造やワークサイズによって変わります。
倍率を高くすると何が変わる?
検出器上にワークを大きく投影できる
幾何学倍率を高めると、ワークの投影像を検出器上でより大きく取得できます。そのため、同じ検出器を使用する条件では、ワーク側のより細かな範囲を検出器の画素へ対応させやすくなり、ボクセルサイズにも関係します。
ただし、前述のとおり小さいボクセルサイズと実際の空間分解能は同じではありません。倍率を上げた結果として細かなデータを取得できても、実際に微細構造を識別できるかは別に確認する必要があります。
産業用CTのボクセルと
空間分解能の違いについて詳しく見る
倍率を高めるほど観察できる範囲は狭くなる
倍率を高めると細かな範囲を大きく投影できる一方で、検出器に収まるワーク側の範囲、つまり視野(FOV)は狭くなります。
ワーク全体を一度に確認したいのか、特定の部分を細かく確認したいのかによって必要な倍率は異なります。そのため、最大倍率だけを見るのではなく、確認したい範囲とのバランスを考えることが大切です。
高倍率にすれば高精度になるとは限らない
幾何学倍率は微細な構造を確認するうえで重要な要素ですが、倍率の数値だけで装置全体の空間分解能を判断することはできません。
実際の空間分解能には、X線源の焦点サイズ、検出器、倍率ジオメトリ、装置の安定性、撮影条件など複数の要素が関係します。高倍率に設定できる装置であっても、それだけで目的とする構造を識別できるとは限りません。
高倍率撮影では焦点サイズによるボケにも注意する
X線源の焦点は完全な一点ではなく一定の大きさを持つため、投影画像の輪郭には幾何学的なボケ(半影)が生じます。特に高い幾何学倍率で撮影する場合は、焦点サイズによるボケの影響も確認する必要があります。
一般に、同じ撮影ジオメトリで比較すれば、焦点サイズが小さいほど幾何学的なボケを抑えやすくなります。そのため、倍率と焦点サイズを別々のスペックとして見るのではなく、組み合わせて確認することが重要です。
産業用CTの焦点サイズと
画像のボケについて詳しく見る
幾何学倍率と画面上の拡大表示は別に考える
幾何学倍率は、X線源・ワーク・検出器の物理的な配置によって、撮影時に投影像そのものを拡大する倍率です。
一方、撮影後の画像をソフトウェア上で拡大表示しても、取得済みの画像へ新しい情報が追加されるわけではありません。そのため、画面上でどこまで大きく表示できるかではなく、撮影時の幾何学倍率と実際の空間分解能を分けて確認することが大切です。
高精度撮影を検討する際に実際のワークで確認したい5つのポイント
産業用CTを比較する際は、カタログ上の倍率だけを見るのではなく、実際のワークを配置した条件で、必要な観察範囲と識別能力を確認する必要があります。
| 確認項目 |
確認する内容 |
| 見たい構造・欠陥の大きさ |
クラックや隙間、ボイドなど、確認したい構造がどの程度の大きさなのかを整理します。 |
| ワークの大きさ・形状 |
実際のワークをX線源へどこまで近づけられるかを確認します。ワークが大きいほど、確保できる倍率が制限される場合があります。 |
| 必要な観察範囲 |
ワーク全体を見るのか、特定部分を細かく見るのかを整理し、必要な視野と倍率のバランスを確認します。 |
| 焦点サイズ・検出器 |
倍率だけでなく、焦点サイズによるボケや検出器の性能など、実際の空間分解能に関係する条件を合わせて確認します。 |
| 実ワークでの見え方 |
可能であれば実際のワークや同等のサンプルを撮影し、必要な範囲を確保しながら目的とする構造を識別できるかを確認します。 |
高精度な撮影を目的として装置を比較する場合は、最大倍率だけではなく、ワークサイズ、視野、焦点サイズ、検出器などを含めた実際の撮影条件で確認することが重要です。細かい検査・高精度な検査に対応する産業用CTを比較したい方は、以下のページも参考にしてください。
SUMMARYまとめ
最大倍率だけで判断せず
実際のワークと撮影条件を確認しよう
産業用CTの幾何学倍率は、X線焦点からワークまでの距離であるFODと、焦点から検出器までの距離であるFDDによって決まり、FDD÷FODで求められます。FODを短くすることで倍率を高められますが、実際に設定できる倍率はワークサイズや装置構造によって異なります。
また、高倍率にすればそのまま空間分解能が高くなるわけではありません。ワークサイズ、観察範囲、焦点サイズ、検出器などを確認し、実際の撮影条件で目的の構造を識別できるかを見ることが大切です。
当メディアでは、検査したい対象物や目的に合わせて、産業用CTメーカーを紹介しています。倍率や焦点サイズ、管電圧といったスペック面も踏まえ、導入の検討材料として合わせてご確認ください。
✓ 導入未定でも大歓迎です。
まずは「どんな風に見えるか」各社のテスト撮影等をご検討ください。